In der risikoreichen Welt der industriellen Infrastruktur liegt Ihr Ruf oft drei Meter unter der Erde. Wenn ein Einkaufsleiter oder Projektingenieur eine Flotte von PE-Rohre (Polyethylen), sie suchen mehr als nur ein hohles Rohr; sie suchen ein präzisionsgefertigtes Bauteil, das exakten Sicherheits-, Marken- und Nutzungsstandards entspricht.
Einer der hartnäckigsten und frustrierendsten “Albträume” in der Extrusionsindustrie ist jedoch kein struktureller, sondern ein optischer Fehler. Sie bestellen eine Charge “Sicherheitsgelb” PE-Rohre Im März sehen sie perfekt aus. Sie bestellen im Juni die zweite Charge für dasselbe Projekt, und plötzlich sieht die Baustelle aus wie ein Flickenteppich aus verschiedenen Farbtönen.
Bei SW haben wir über 20 Jahre Die Kunst und Wissenschaft der Kunststoffextrusion beherrschen. Von unserem 6.000 Quadratmeter große PE-Rohrfabrik, Wir haben gesehen, wie selbst kleinste Abweichungen bei Temperatur, Harzzusammensetzung und Dosierungsgenauigkeit die Ästhetik und den professionellen Eindruck eines Projekts ruinieren können. Dieser umfassende Leitfaden soll Ihnen helfen, den “Albtraum der Farbanpassung” zu meistern und sicherzustellen, dass Ihr Projekt ein perfektes Ergebnis erzielt. Hersteller von PE-Rohren liefert perfekte Pantone-Konsistenz, Charge für Charge.
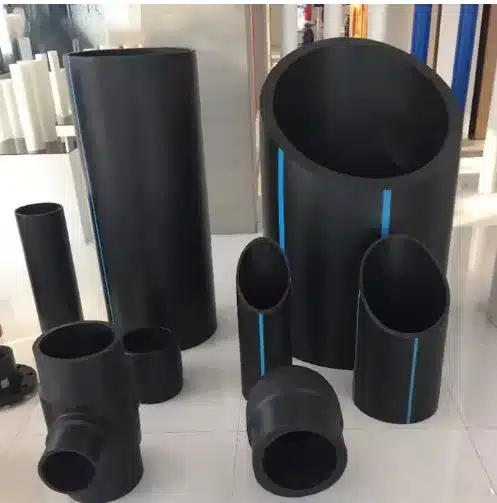
1. Warum Farbkonsistenz bei PE-Rohren eine Sicherheits- und Markenanforderung ist
Für Laien mag Farbe eine Nebensache sein. Aber für einen Profi Hersteller von PE-Rohren, Farbe ist eine entscheidende funktionale Spezifikation.
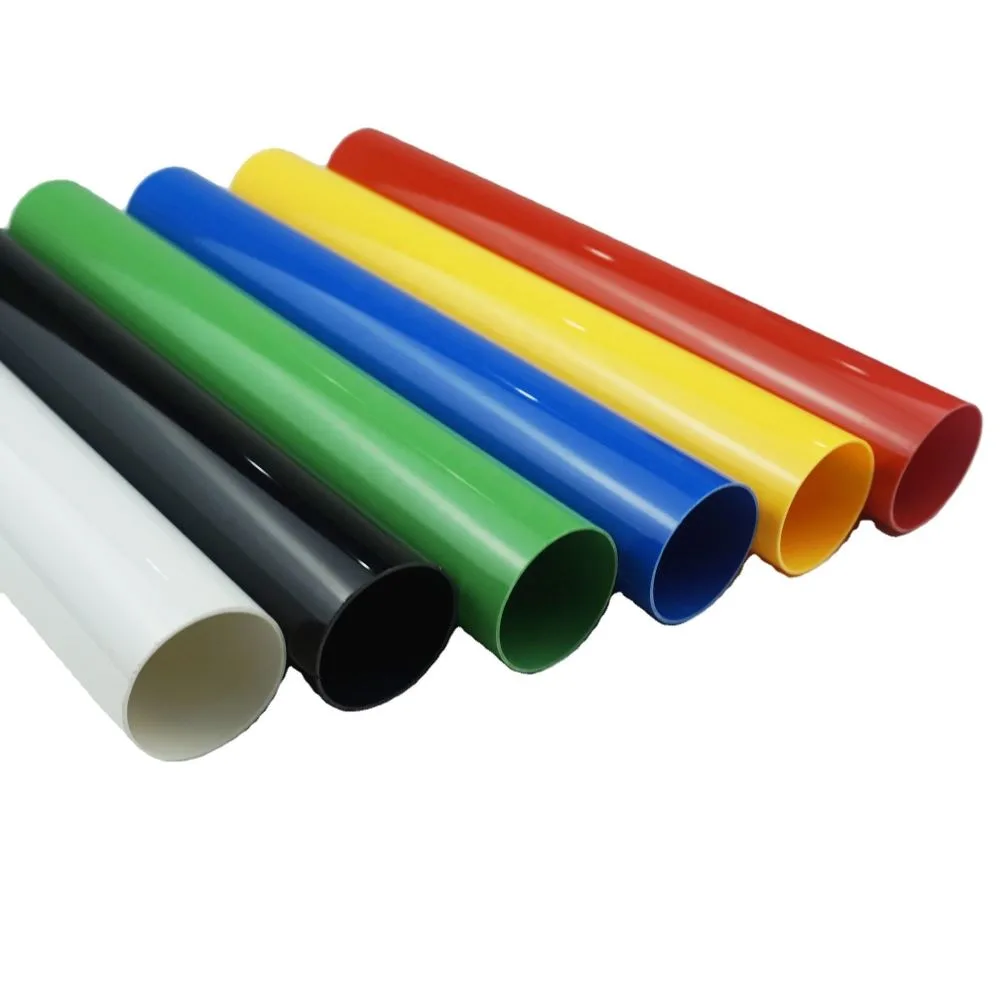
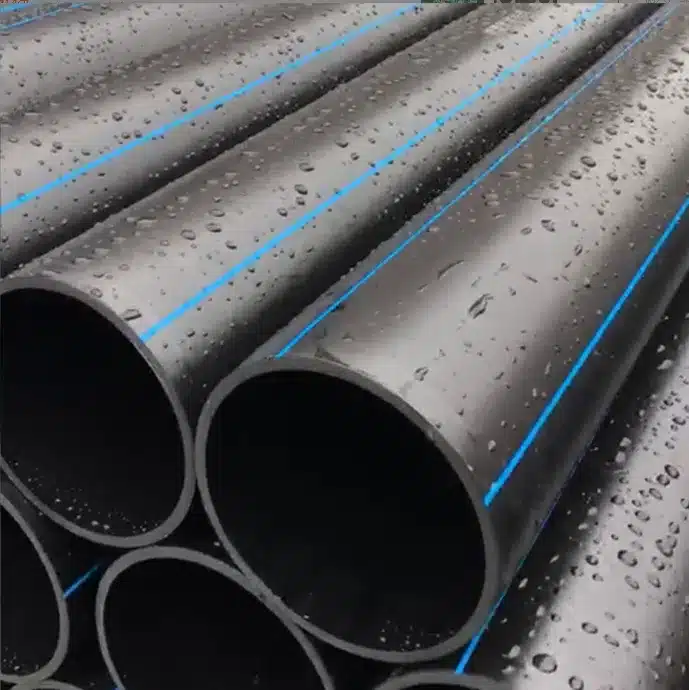
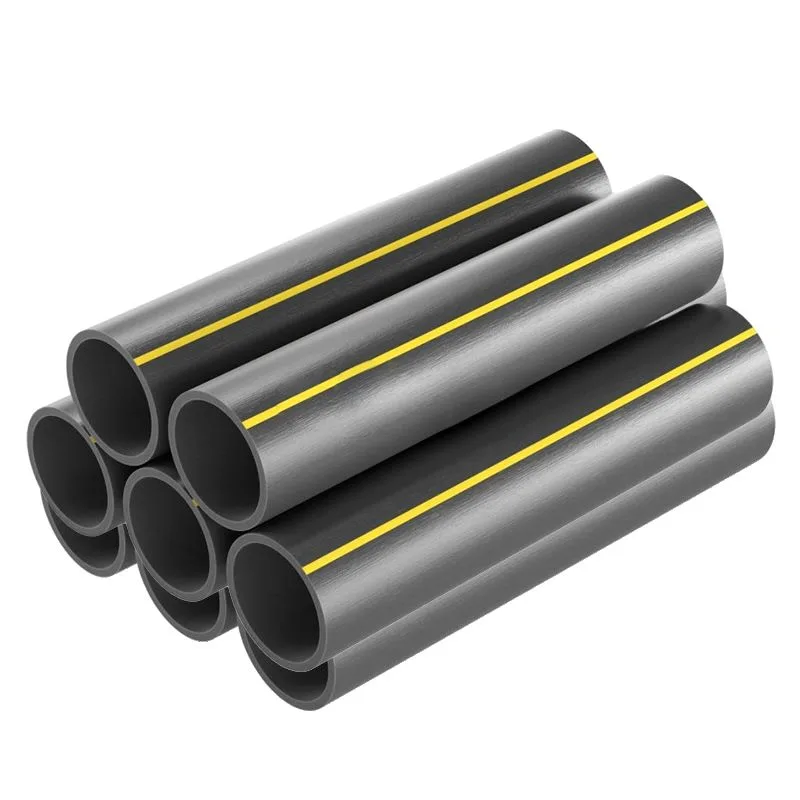
Nutzungsidentifizierung: Internationale Standards (wie der APWA-Farbcode) legen fest, dass Gelb für Gas, Blau für Trinkwasser, Grün für Abwasser und Orange für Telekommunikation steht. Weicht Ihr “Wasserblau” zu stark in Richtung Grün ab, kann dies zu katastrophalen Fehlern bei den Aushubarbeiten führen.
Markenintegrität: Für große Telekommunikations- oder Energieunternehmen ist ihre Unternehmensfarbe ihr Markenzeichen. Ein “markenspezifisches” Preis für PE-Rohre beinhaltet die Erwartung, dass das Produkt den Qualitätsstandards des Unternehmens entspricht.
Projekt Einheitlichkeit: Bei einer Baustellenbesichtigung deuten uneinheitliche Rohrfarben auf mangelnde Qualitätskontrolle hin. Dies lässt vermuten, dass, wenn der Hersteller die Farbe nicht korrekt umsetzen konnte, möglicherweise auch die Wandstärke oder die Druckfestigkeit nicht eingehalten wurden.
2. Die Chemie des "Albtraums": Warum PE schwieriger zu färben ist als PVC
Als erfahrener Hersteller von PE-Rohren, Wir wissen, dass Polyethylen im Vergleich zu anderen Kunststoffen wie PVC besondere Herausforderungen mit sich bringt.
Polyethylenharz ist von Natur aus durchscheinend oder milchig-weiß. Um einen bestimmten Pantone-Farbton zu erzielen, ist ein Masterbatch erforderlich – eine konzentrierte Mischung aus Pigmenten und Additiven, die in einem Trägerharz eingeschlossen ist. Die Schwierigkeit beginnt, da PE ein teilkristallines Polymer ist. Sein Gelbwert kann zwischen verschiedenen Rohmaterialchargen leicht variieren, und die hohe Verarbeitungstemperatur kann dazu führen, dass sich bestimmte organische Pigmente während der Extrusion verändern oder zersetzen.
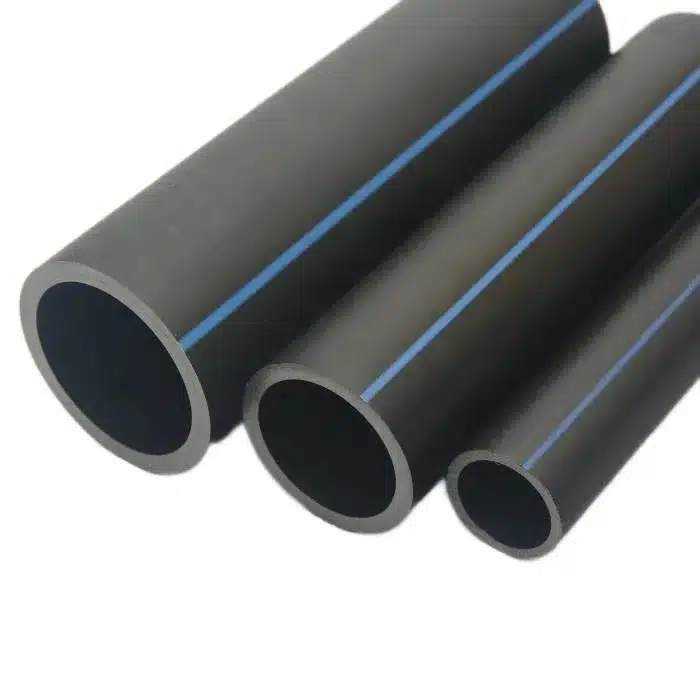
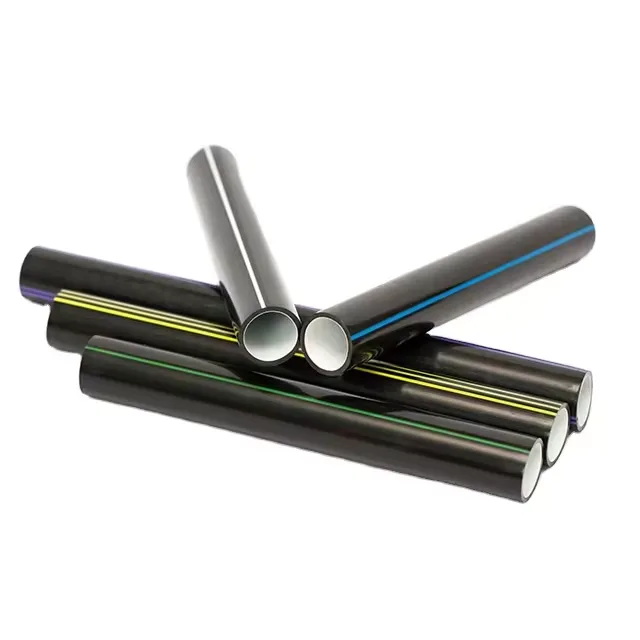
3. Die 5 wichtigsten Faktoren, die die Farbkonsistenz in einer PE-Rohrfabrik beeinträchtigen
Wenn Sie das Problem lösen wollen, müssen Sie wissen, wo die “Geister” im System stecken. Hier sind die fünf Gründe, warum Ihr aktuelles System Hersteller von PE-Rohren könnten Schwierigkeiten haben:
A. Rohharz-“Basis”-Variante
Selbst neuwertiges PE-Harz ist nicht vollkommen einheitlich. Eine Charge aus der Raffinerie kann etwas “trüber” sein als die nächste. Wenn die PE-Rohrfabrik Wenn die Farbformel nicht auf den Ausgangsfarbton des Basisharzes abgestimmt wird, wird das Endergebnis niemals übereinstimmen.
B. Der “Metamerismus”-Effekt
Das ist ein klassisches Albtraumszenario. Das Rohr sieht unter den LED-Leuchten aus wie in einer perfekten Pantone-Farbe. PE-Rohrfabrik, Doch sobald es dem hellen Sonnenlicht der Baustelle ausgesetzt ist, sieht es völlig anders aus. Dies liegt an der unterschiedlichen chemischen Zusammensetzung der Pigmente, die auf verschiedene Lichtspektren unterschiedlich reagieren.
C. Thermische Vorgeschichte und thermische Degradation
Extrudieren PE-Rohre erfordert Temperaturen zwischen $190^\circ\text{C}$ Und $230^\circ\text{C}$. Wenn der Extruder zu heiß läuft oder die Verweilzeit (die Zeit, die das Plastik im Zylinder verbleibt) zu lang ist, können sich die Pigmentmoleküle zersetzen. Dies führt in der Regel zu einem matteren oder dunkleren Farbton als gewünscht.
D. Volumetrische vs. gravimetrische Dosierung
Dies ist der häufigste technische Fehler.
Volumetrische Dosierung: Misst die Volumen von Masterbatch. Es ist zwar billig, aber ungenau, da sich die Dichte der Pellets ändern kann.
Gravimetrische Dosierung: Misst die Gewicht des Materials in Echtzeit.
Bei SW's 6.000 m² große Anlage, Wir verwenden gravimetrische Systeme, um sicherzustellen, dass das Verhältnis von Masterbatch zu Harz auf eine Genauigkeit von $0.1\%$.
E. Verunreinigung durch Recyclingmaterial
Ein niedriges Preis für PE-Rohre Oft wird dabei die Verwendung von Mahlgut oder Recyclingmaterial verschleiert. Selbst geringste Mengen recycelten Polyethylens aus einer vorherigen grünen Produktionscharge können eine neue gelbe Charge verfälschen und die Farbe trüb erscheinen lassen.“
4. Die mathematische Lösung: Verwendung von Delta E ($\Delta E$) zur Messung der Konsistenz
Früher erfolgte die Farbabstimmung nach Augenmaß. Doch das menschliche Auge ist subjektiv und ermüdet schnell. Um eine gleichbleibende Farbwiedergabe über verschiedene Chargen hinweg zu gewährleisten, führt ein professioneller Farbabgleich eine Farbabstimmung durch. Hersteller von PE-Rohren muss die CIE $L^*a^*b^*$ Farbraum und der Delta E Formel.
Die Formel zur Berechnung des gesamten Farbunterschieds ($\Delta E$Der Unterschied zwischen einem “Goldenen Muster” und einer neuen Produktionscharge beträgt:
Wo:
$L^*$ ist Leichtigkeit.
$a^*$ ist die Rot/Grün-Koordinate.
$b^*$ ist die gelb/blaue Koordinate.
So lesen Sie die Ergebnisse:
| ΔE-Wert | Wahrnehmung | Professioneller Standard für PE-Rohre |
| < 1,0 | Für das menschliche Auge unsichtbar. | SW-Standard für individuelles Branding. |
| 1,0 – 2,0 | Nur für das geübte Auge sichtbar. | Industriestandard für Versorgungsleitungen. |
| 2,0 – 10,0 | Deutlich unterschiedliche Farbtöne. | ABGELEHNT. |
| > 10.0 | Völlig unterschiedliche Farben. | Mangelhafte Fabrikationsfehler. |
Indem man eine $\Delta E$ Bericht von Ihrem PE-Rohrfabrik, Sie verlagern das Gespräch von “Ich glaube, es sieht anders aus” zu “Die Daten zeigen es“. Ist anders."”
5. SWs 5-Schritte-Protokoll für Pantone-Konsistenz
Mit über 20 Jahren Erfahrung als Hersteller von PE-Rohren, Wir haben einen ausfallsicheren Arbeitsablauf entwickelt, um Farbabweichungen zu eliminieren.
Schritt 1: Spektralphotometeranalyse
Wir raten nicht. Wir verwenden ein hochpräzises Spektralphotometer, um den digitalen “Fingerabdruck” Ihrer Pantone- oder RAL-Farbvorgabe zu analysieren. Dadurch entsteht ein digitales Ziel, das sich im Laufe der Zeit nicht verändert (im Gegensatz zu einer physischen Kunststoffprobe, die verblassen kann).
Schritt 2: Kundenspezifische Masterbatch-Formulierung
Wir arbeiten mit führenden Pigmentlieferanten zusammen, um ein Trägerharz zu entwickeln, dessen Schmelzflussindex (MFI) exakt dem Ihres PE-Basismaterials entspricht. Dadurch wird eine perfekte Farbverteilung in der Rohrwand gewährleistet, ohne strukturelle Schwachstellen zu verursachen.“
Schritt 3: Gravimetrische Gewichtsverlustfütterung
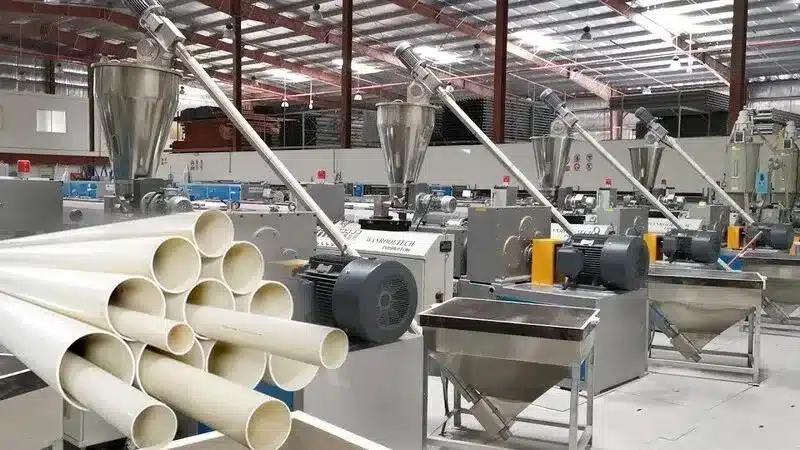
Unsere Extrusionsanlagen sind mit gravimetrischen Dosierern ausgestattet. Wenn der Hauptharzfluss um … abnimmt … $1\%$, Der Masterbatch-Dosierer verlangsamt sich automatisch um $1\%$ um ein perfektes Verhältnis zu gewährleisten. Nur so lässt sich sicherstellen, dass Preis für PE-Rohre Sie zahlen für Ergebnisse in 100%-Uniformität.
Schritt 4: Die “Lichtkasten”-Prüfung
Jede Charge wird in einer kontrollierten D65-Lichtkammer (Tageslicht) geprüft. Dadurch wird das Problem der Metamerie vermieden, da die Farbe unter einem standardisierten Lichtspektrum überprüft wird.
Schritt 5: Beibehaltene “Goldene Proben”
Bei langfristigen Verträgen bewahren wir eine “Goldene Probe” aus dem allerersten Produktionslauf in einer dunklen, temperaturkontrollierten Umgebung auf. Jede zukünftige Charge der nächsten fünf Jahre wird mit dieser ursprünglichen physischen Referenz verglichen, nicht nur mit der vorherigen Charge.
6. Die "versteckten" Kosten: Wie die Farbe den Preis von PE-Rohren beeinflusst
Als Einkäufer müssen Sie verstehen, dass Farbkonsistenz nach 100% nicht kostenlos ist. Wenn Sie eine niedrige Farbkonsistenz feststellen, sollten Sie dies beachten. Preis für PE-Rohre, Der Hersteller spart wahrscheinlich Geld in der Phase “Farbmanagement”.
Kosten für die Säuberung: Der Wechsel von Dunkelblau zu Hellgelb erfordert stundenlanges “Spülen” des Extruders mit teurem Reinigungsharz. Ein billiges PE-Rohrfabrik wird dies überstürzen, was zu “Streifen” in der neuen Charge führen wird.
Masterbatch-Qualität: Hochleistungsfähige organische Pigmente, die in der Sonne nicht ausbleichen, kosten dreimal so viel wie Pigmente minderer Qualität.
Startup-Schrott: Für die Stabilisierung von Farbe und Temperatur während eines neuen Produktionslaufs können 200 Meter Rohrleitung benötigt werden. Ein qualitätsorientierter Hersteller von PE-Rohren Diese Abfälle werden intern recycelt, anstatt sie an Sie zu verkaufen.
7. Wie man eine PE-Rohrfabrik hinsichtlich ihrer Farbkompetenz auditiert
Bevor Sie einen Vertrag für eine maßgeschneiderte Lösung unterzeichnen PE-Rohre, Stellen Sie dem Werk diese vier entscheidenden Fragen:
“Können Sie mir Ihr Spektralphotometer und das dazugehörige aktuelle Kalibrierungszertifikat zeigen?” Wenn sie keinen Farbabgleich haben, bestimmen sie die Farbe nach Augenmaß. Gehen Sie weg.
“Verwenden Sie volumetrische oder gravimetrische Dosierer?” Wenn sie volumetrisch angeben, ist mit Farbabweichungen innerhalb einer einzelnen Charge zu rechnen.
“What is your $\Delta E$ tolerance for batch-to-batch variations?” A professional answer should be “Under 1.5 for utility and under 1.0 for branding.”
“Do you provide a Light Box report for Metamerism?” This shows they understand the science of light.
8. Managing UV Degradation: The "Color Killer"
A pipe might look great when it leaves the PE-Rohrfabrik, but what happens after it sits in a storage yard for 6 months?
PE is sensitive to UV radiation. Without the right “package” of UV stabilizers (like HALS – Hindered Amine Light Stabilizers), the vibrant yellow will turn into a dull, chalky beige. This isn’t just a color problem; it’s a structural one, as UV degradation causes micro-cracks. At SW, we integrate UV protection directly into the color masterbatch to ensure the Pantone shade stays vibrant for the entire duration of the project.
9. Visualizing the Process: The Difference Table
| Besonderheit | Standard “Cheap” Factory | SW Professional Factory |
| Color Target | Visual “Eye” Match | Digital Spectrophotometer Index |
| Dosing Technology | Manual/Volumetric | Automated Gravimetric |
| QC Environment | Fluorescent Shop Lights | Standardized D65 Light Box |
| Consistency Metric | “Looks Okay” | $\Delta E < 1.0$ Data Report |
| UV Protection | Optional/Minimal | Integrated 10-Year Protection |

Ending the Nightmare Once and For All
In the world of custom PE-Rohre, color is the “face” of your project. It’s the first thing your client sees and the primary way your contractors identify the utility. You cannot afford the “Color Matching Nightmare.”
By choosing a Hersteller von PE-Rohren that understands the physics of Delta E, the chemistry of masterbatch, and the mechanical precision of gravimetric dosing, you protect your brand and your budget. With 20 Jahre Erfahrung and a 6.000 Quadratmeter große Anlage dedicated to extrusion excellence, SW is here to ensure that your first meter of pipe matches your ten-thousandth meter—perfectly.
Are you tired of inconsistent colors in your supply chain? Contact the technical experts at SW today. Send us your Pantone or RAL code, and let us show you a $\Delta E$ report from our latest production run. Let’s make your next project a dream, not a nightmare.
FAQ: Quick Questions on PE Pipe Color
Q: Does custom color change the pressure rating of PE pipes? * A: If done correctly with the right carrier resin, no. However, poor quality pigments can act as “contaminants” and reduce the MRS (Minimum Required Strength).
Q: Can I get neon or metallic colors for PE pipes? * A: Yes, but the Preis für PE-Rohre will increase significantly due to the specialized nature of those pigments.
Q: How do I store colored PE pipes to prevent fading? * A: Even with UV stabilizers, it is best to store them under a UV-opaque cover if they will be exposed for more than 12 months before installation.
Wir verfügen über ein Werk für PVC-Rohre mit erfahrenen Ingenieuren, die Sie bei der Produktentwicklung – von der ersten Idee bis zur Serienproduktion – unterstützen. Kontaktieren Sie uns gerne bei Fragen zu Ihrem Produkt. Unsere Ingenieure erstellen Ihnen umgehend ein Angebot. WhatsApp +86 188 2072 7151
Wer ist S oder Wei?
Seit 2006 ist Shuowei ein professioneller Hersteller von Extrusionsprofilen mit Sitz in Guangdong, China. Unser Team besteht aus 51 bis 100 Mitarbeitern. Die Shuowei PVC-Extrusionsfabrik hat sich auf die Entwicklung und Produktion von Extrusionsprofilen wie PVC-Rohren, PE-Kabelkanälen und PVC-Sockelleisten spezialisiert. Seit unserer Gründung haben wir uns durch innovatives Design, ausgereifte Technologie und unser kompromissloses Qualitätsstreben die breite Anerkennung des Marktes und das tiefe Vertrauen unserer Kunden erworben.
Sind Sie ein Hersteller oder ein Händler?
Wir sind ein chinesisches Top-Unternehmen PVC-Extrusionsprofile Unser Werk befindet sich in Huizhou. Es verfügt über eine 16.000 m² große Produktionsfläche, mehr als fünf automatisierte Extrusionsprofil-Produktionslinien, eine jährliche Produktionskapazität von 30.000 Tonnen und beliefert über 500 Kunden weltweit. Besuchen Sie uns!
Welche Produkte bieten Sie an?
Wir sind spezialisiert auf die Entwicklung und Produktion von hochwertigen Produkten. Extrusionsprofile,wie beispielsweise PVC-Rohre, ABS-Profile, PC-Lampenschirme, PVC-Sockelleisten, PP-Kabelkanäle, PE-Profile…
Wie lange dauert der Prozess der kundenspezifischen Entwicklung?
Wir unterstützen kundenspezifische Extrusionsprodukte. Der übliche Prozess umfasst 4 Schritte: Bedarfsbestätigung → 3D-Design/Proofing → Testzertifizierung → Serienproduktion (Zyklus 3-8 Wochen).
Besitzen Sie internationale Zertifizierungen?
Wir haben die Zertifizierungen ISO 9001, CE, RoHS, SGS und weitere erhalten und erfüllen die gängigen Standards in Europa, Amerika, dem Nahen Osten und Asien.